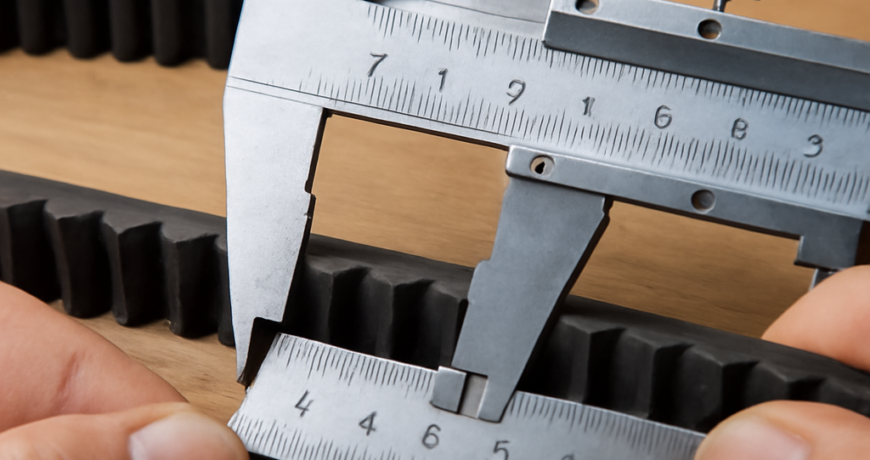
Capita piu spesso di quanto si pensi: la cinghia dentata e rotta, la sigla sul dorso e illeggibile perche il tempo e la polvere l’hanno cancellata, e la macchina e ferma. Sapere come misurare una cinghia dentata con un calibro e un righello e una competenza che risolve la giornata, perche da tre numeri si ricava una identificazione univoca senza bisogno del manuale della macchina.
I tre dati che identificano la cinghia
Una sincrona e definita da passo, sviluppo e larghezza. Il passo e la distanza fra i centri di due denti consecutivi. Lo sviluppo e la lunghezza primitiva, cioe la circonferenza della cinghia misurata sulla linea neutra, e nella pratica si esprime quasi sempre come numero di denti moltiplicato per il passo. La larghezza e la dimensione trasversale, misurata sul dorso.
Tutto il resto, cioe il profilo del dente, il materiale e il tipo di inserto, si ricava dalla combinazione di questi tre numeri piu l’osservazione della forma del dente. Il punto importante e che non serve la cinghia intera: anche un pezzo di venti centimetri permette di determinare passo e larghezza, e se la cinghia e rotta ma completa si conta comunque il numero di denti.
Il passo si misura su piu denti, mai su uno
L’errore che rovina tutte le misure successive e misurare la distanza fra due denti adiacenti. Su un passo di cinque millimetri, un errore di lettura di mezzo millimetro e un errore del dieci per cento, sufficiente a confondere un 5M con un T5 o un GT2 con un 3M.
Il metodo corretto e misurare su dieci o venti denti e dividere. Si appoggia il calibro sul centro del primo dente e sul centro dell’undicesimo, si legge la distanza e si divide per dieci. Un errore di lettura di mezzo millimetro diventa cosi un errore di cinque centesimi, del tutto trascurabile. Su cinghie lunghe conviene misurare su venti denti e dividere per venti.
I passi che si incontrano nella pratica industriale sono pochi e riconoscibili. Nel sistema metrico: T2,5, T5, T10, T20, e gli AT nelle stesse taglie. Nel sistema a passo curvilineo: 3M, 5M, 8M, 14M, piu il GT2 e il GT3 che condividono le stesse taglie con profilo modificato. Nel sistema in pollici, oggi meno frequente in Europa ma ancora presente su macchine di importazione: XL con passo 5,08 millimetri, L con passo 9,525, H con passo 12,7.
Trovare un passo di 9,5 millimetri circa non lascia dubbi: e un profilo L in pollici, non un metrico. Trovarne uno di dieci esatti indica T10 o AT10, e a quel punto e la forma del dente a decidere.
La forma del dente racconta la famiglia
Con il passo in mano si guarda il profilo, e qui basta l’occhio. Un dente arrotondato, senza spigoli, con il raccordo continuo fra fianco e cima, e un profilo curvilineo: HTD nelle taglie 3M, 5M, 8M, 14M, oppure GT se la forma e piu bassa e leggermente asimmetrica.
Un dente trapezoidale con fianchi inclinati e cima piatta e un profilo T, se il dente e relativamente piccolo rispetto al passo, oppure un profilo in pollici XL, L, H se la proporzione e diversa e il passo corrisponde ai valori in pollici.
Un dente largo alla base, con fianchi quasi verticali e raccordo ampio, dove il dente occupa gran parte del passo, e un profilo AT. Si distingue dal T di pari passo proprio per la larghezza della base: un AT10 ha il dente visibilmente piu massiccio di un T10.
Questa distinzione e importante perche T10 e AT10 hanno lo stesso passo e sono meccanicamente incompatibili: le cave delle pulegge hanno forma diversa e montare l’uno al posto dell’altro produce un accoppiamento parziale che rovina i denti in poche ore. Il confronto e stato sviluppato parlando di cinghie dentate T5 e T10 e di trasmissioni sotto carico variabile.
Contare i denti, non misurare la lunghezza
Lo sviluppo si determina contando i denti, non misurando la circonferenza con un metro flessibile. La ragione e geometrica: la lunghezza che si misura appoggiando un metro sul dorso non e la lunghezza primitiva, perche la linea neutra sta all’interno dello spessore della cinghia. La differenza e piccola in percentuale ma sufficiente a far ordinare la misura sbagliata.
Per contare senza perdere il conto si mette un segno con un pennarello sul dente di partenza e si procede a gruppi di dieci, segnando ogni decina. Su una cinghia lunga da trecento denti serve un minuto, ma il numero che si ottiene e esatto.
Lo sviluppo primitivo si ricava moltiplicando il numero di denti per il passo. Centoquaranta denti per cinque millimetri fanno settecento millimetri, e la cinghia si ordinera come 700 5M, eventualmente con la larghezza. Se la cinghia e rotta in un punto solo si conta comunque tutto; se mancano dei pezzi, il conteggio non e possibile e bisogna risalire dalla geometria della trasmissione, cioe dai denti delle due pulegge e dall’interasse.
La larghezza e il dato che si sbaglia di meno ma pesa di piu
La larghezza si misura con il calibro sul dorso, ed e la misura piu semplice delle tre. Attenzione pero a due dettagli. Il primo: sulle cinghie usate i bordi possono essere sfrangiati o consumati, e in quel caso la misura va presa nella zona piu integra e arrotondata al valore commerciale piu vicino. Le larghezze sono standardizzate, quindi una lettura di 24,3 millimetri corrisponde quasi certamente a una cinghia da 25.
Il secondo: su alcune sigle la larghezza precede il profilo e su altre lo segue. Una 20 AT10 / 1000 e larga venti; una 1000 5M 25 e larga venticinque. Non e un dettaglio di forma, perche invertire i numeri in fase d’ordine significa ricevere una cinghia con le proporzioni sbagliate. Quando si comunica una misura conviene sempre esplicitare: passo tale, denti tanti, larghezza tanta.
Quando la cinghia non c’e piu
Se la cinghia e andata distrutta e non si puo misurare, si risale dalla trasmissione. Servono tre dati: numero di denti della puleggia motrice, numero di denti della puleggia condotta, interasse fra i centri dei due alberi. Il passo si determina misurandolo direttamente sulle cave della puleggia, con lo stesso metodo dei dieci denti.
Con questi dati lo sviluppo necessario si calcola con la formula dell’avvolgimento, oppure piu semplicemente si fornisce l’insieme dei dati al fornitore, che dispone dei configuratori dei costruttori. Va tenuto presente che se la trasmissione ha un tenditore regolabile esiste una tolleranza sull’interasse, e quindi piu di uno sviluppo puo andare bene: in quel caso si sceglie quello che lascia il tenditore a meta corsa, cosi da avere margine sia per il tensionamento iniziale sia per l’assestamento successivo.
Lo stesso approccio vale per le trapezoidali, con la differenza che li si misura la sezione invece del passo, come descritto nella guida su sezione A 13×8 e nel confronto fra sezione Z e sezioni superiori.
Il riepilogo operativo
Prendere un calibro e misurare la distanza su dieci denti, poi dividere. Guardare la forma del dente e decidere fra curvilineo, trapezoidale metrico, AT o pollici. Contare i denti segnando a decine. Misurare la larghezza sul dorso in una zona integra. Scrivere i tre numeri nell’ordine passo, denti, larghezza e comunicarli espliciti.
Con quei dati l’identificazione e univoca e la scelta si sposta sul materiale e sulla costruzione: gomma neoprene con inserti in vetro per uso generale, poliuretano con inserti in acciaio dove serve rigidita e resistenza agli oli, versioni HNBR dove la temperatura e elevata. La gamma completa e nella sezione cinghie sincrone, con le versioni in poliuretano fra le cinghie in poliuretano e le aperte a metraggio nella sezione cinghie aperte a metraggio del catalogo CinghieShop.
Il caso delle cinghie a doppia dentatura
Esiste una variante che complica leggermente la procedura di misura: la cinghia dentata su entrambi i lati, chiamata anche doppia dentatura. Serve quando lo schema di trasmissione prevede che la cinghia muova pulegge che ruotano in verso opposto, tipicamente in sistemi con piu organi azionati dalla stessa cinghia.
Su queste cinghie il passo va misurato su un solo lato, e i denti si contano su un lato solo. I denti dei due lati possono essere allineati oppure sfalsati di mezzo passo a seconda della costruzione, e questo va annotato perche condiziona la compatibilita con le pulegge esistenti. La sigla riporta un riferimento specifico, di norma una D che precede il profilo.
La larghezza si misura come sulle cinghie normali, mentre lo spessore totale e maggiore, e questo ha una conseguenza pratica sul diametro minimo di puleggia ammesso, che risulta superiore rispetto alla versione a dentatura singola di pari passo. Chi sostituisce una cinghia semplice con una a doppia dentatura su una trasmissione esistente deve verificare questo punto prima di ordinare.
Domande frequenti
Posso misurare la lunghezza con un metro da sarto?
Da come riferimento approssimativo, ma non basta per ordinare. La lunghezza primitiva si ricava contando i denti e moltiplicando per il passo.
Come distinguo un 5M da un T5?
Dalla forma del dente: il 5M e arrotondato, il T5 e trapezoidale con cima piatta. Il passo e identico, quindi la sola misura non basta.
Un GT2 e compatibile con un 2M?
Condividono il passo ma il profilo GT ha una geometria ottimizzata diversa. In alcune applicazioni leggere funzionano insieme, ma non e un accoppiamento corretto e riduce la capacita di carico.
Se la cinghia e molto usurata la misura resta valida?
Il passo si, perche dipende dagli inserti che non si allungano in modo significativo. La larghezza va presa dove i bordi sono integri. Il conteggio dei denti resta sempre valido.
Che tolleranza c’e sullo sviluppo?
Lo sviluppo e definito dal numero intero di denti, quindi non esistono misure intermedie. Il margine si recupera sull’interasse tramite il tenditore.
Se hai una cinghia da identificare, fotografa il tratto dentato appoggiato a un righello e mandacelo insieme al conteggio dei denti: il supporto tecnico ti dice profilo e misura e ti conferma la disponibilita.