Scegliere tra cinghie in neoprene o EPDM per un ambiente industriale con olio è una decisione che sembra tecnica e si rivela economica: la scelta sbagliata costa un fermo macchina e una cinghia gonfia, molle e inutilizzabile dopo poche settimane. Entrambe le mescole sono molto diffuse e si presentano spesso con la stessa etichetta di “resistenti”, ma il loro comportamento con gli oli è opposto. Capire perché, e dove ciascuna si colloca, permette di scegliere con criterio invece di affidarsi al prezzo o alla disponibilità a magazzino.
Che cosa sono neoprene ed EPDM
Il neoprene è il nome commerciale del policloroprene, una gomma sintetica con atomi di cloro nella catena. Questo la rende resistente a olio, benzina, ozono, fiamma e invecchiamento, con prestazioni equilibrate e un costo moderato. L’EPDM, o etilene-propilene-diene, è una gomma a catena satura, eccellente contro ozono, calore, acqua, vapore e agenti atmosferici, ma con una debolezza specifica: gli idrocarburi, cioè oli minerali, grassi e carburanti, la fanno gonfiare e ne degradano le proprietà.
Questo punto è il centro della questione. Una cinghia EPDM può durare moltissimo in un ambiente caldo e secco, e fallire in poche settimane dentro un carter con nebbia d’olio. Il neoprene, al contrario, accetta una presenza moderata di olio, ma non è il materiale migliore per il caldo estremo o per lo sforzo a lungo termine. Per un confronto più ampio con altre mescole c’è la guida alla scelta del materiale della cinghia.
Come l’olio danneggia una cinghia
Quando l’olio penetra nella gomma, le molecole si inseriscono tra le catene e ne allentano i legami. La cinghia si gonfia, si ammorbidisce, perde durezza e resistenza e le corde di rinforzo si staccano dalla mescola. All’inizio i segni sono modesti: il dorso diventa appiccicoso, il fianco lucido, la cinghia slitta e produce un fischio. Poi lo slittamento scalda, e il calore accelera il degrado. Una cinghia olio-contaminata smette di trasmettere la potenza ben prima di rompersi.
Il danno dipende dal tipo di olio, dalla temperatura e dal tempo di contatto. Gli oli minerali sono i più aggressivi per la gomma naturale e per l’EPDM, mentre gli oli sintetici, i fluidi da taglio e i liquidi idraulici possono avere effetti diversi. Un getto occasionale si asciuga e si pulisce; una nebbia continua, in un carter che trattiene i vapori, è un problema vero.
Dove l’olio c’è davvero
Gli ambienti industriali con olio sono più numerosi di quanto si pensi. Le macchine utensili con refrigerante, i compressori lubrificati, le presse, le centrali idrauliche, le trasmissioni con carter parzialmente aperto, le linee di lavorazione di metalli. In questi casi la cinghia non è immersa nel lubrificante, ma ne subisce gli spruzzi, i vapori e i residui che si depositano sulle pulegge. Ecco perché una cinghia scelta solo in base alla temperatura può deludere.
Un caso tipico sono i compressori a vite o a pistoni, dove l’olio del compressore trafila dalle tenute e arriva alla trasmissione. Per questa applicazione sono disponibili specifiche cinghie per compressori con mescole studiate per temperatura e contaminazione. Un’altra situazione frequente sono i motori sulle macchine da lavorazione, dove la protezione sporca di refrigerante finisce sulle cinghie.
Neoprene: quando è la risposta giusta
La neoprene è la scelta ragionevole quando l’olio è presente ma non costante, quando serve anche resistenza all’ozono e alla fiamma e quando la temperatura resta in un campo moderato. Un esempio sono le macchine utensili con refrigerante, dove gli schizzi sono frequenti ma non continui. Le cinghie con mescola in neoprene sono adatte a questo scenario, come illustra l’articolo sulle cinghie in neoprene per piccole macchine.
Il limite sta nella temperatura: la neoprene perde le sue qualità oltre un certo campo di lavoro e, a parità di ambiente, invecchia prima di un EPDM. Se la trasmissione è calda e oleosa insieme, la cinghia può soffrire in entrambi i modi, e conviene considerare una mescola dedicata, come l’NBR o speciali elastomeri resistenti all’olio e al calore.
EPDM: dove è insostituibile e dove no
L’EPDM si sceglie quando l’ambiente è caldo, umido, esposto a ozono o a vapore, e quando non c’è olio. È il materiale delle cinghie per ventilatori, per macchine agricole in ambiente polveroso e per applicazioni all’aperto, dove il sole e gli agenti atmosferici distruggerebbero altre gomme. Resiste a temperature più alte della neoprene, e la sua durata nel tempo è superiore. Sul tema ozono si veda l’articolo sulla resistenza all’ozono delle cinghie.
Dove invece c’è olio, l’EPDM va evitato, a meno che il costruttore dichiari esplicitamente una mescola specifica. Capita di leggere “EPDM resistente a olio” nelle descrizioni commerciali: è bene verificare il dato tecnico e chiedere la scheda, perché non esiste una gomma che sia perfetta in tutte le condizioni. Una cinghia EPDM standard in un carter oleoso è una scelta che raramente regge una stagione.
Un confronto pratico, caso per caso
Per chiarire con esempi: un ventilatore industriale in un capannone secco è un caso da EPDM. Una macchina utensile con refrigerante a emulsione è un caso da neoprene o da mescola resistente all’olio. Un compressore lubrificato con trafilamenti è un caso da cinghia dedicata e da controllo periodico. Una linea di imbottigliamento con acqua e detergenti è un caso da EPDM, perché l’acqua e i detergenti alcalini non lo attaccano.
Quando le condizioni sono miste, la domanda giusta non è “neoprene o EPDM”, ma “qual è il contaminante peggiore?”. Se è l’olio, si privilegia la resistenza all’olio; se è il calore, quella al calore. Poi si valuta se l’ambiente possa essere migliorato: un carter che tiene l’olio lontano dalla cinghia vale più di qualsiasi mescola.
Segnali per capire se la scelta è sbagliata
Dopo qualche settimana di lavoro la cinghia fornisce indizi chiari. Se il dorso è gonfio, appiccicoso o con bolle, c’è stato un assorbimento di olio. Se il fianco è duro e lucido, c’è stato calore eccessivo. Se la cinghia si allunga rapidamente e la tensione cala in pochi giorni, la mescola si sta ammorbidendo. In tutti questi casi, prima di ordinare una cinghia identica, conviene cambiare materiale.
Un test pratico è tagliare un piccolo campione dalla cinghia vecchia e osservarne la sezione: se la gomma è molle e appiccicosa, la penetrazione è profonda. Un’analisi come questa fa risparmiare ordini sbagliati. Registrare le sostituzioni e la loro causa aiuta a trovare la mescola più adatta nel giro di due o tre cicli.
Proteggere la cinghia: carter, schermi e pulizia
Prima di cambiare materiale conviene chiedersi se l’olio possa essere tenuto lontano dalla cinghia. Un carter ben progettato, con una paratia che devia gli schizzi del refrigerante o un bordo che raccoglie il gocciolamento, riduce l’esposizione più di quanto riesca a fare qualunque mescola. Anche una guarnizione dell’albero di un riduttore che perde olio va riparata subito, perché una perdita piccola e continua inzuppa la cinghia sottostante giorno dopo giorno.
La pulizia periodica aiuta: uno straccio asciutto o inumidito con un detergente neutro rimuove gli aloni d’olio dalle gole delle pulegge e dalla superficie della cinghia. Non si usano solventi aggressivi né benzina, che gonfiano la gomma più dell’olio. Dopo la pulizia si ricontrolla la tensione, perché una cinghia che prima slittava ritrova aderenza e la trasmissione cambia comportamento. Questi gesti, ripetuti con regolarità, estendono la vita di qualunque cinghia in un ambiente difficile.
Quali cinghie scegliere in catalogo
La scelta parte dalla sezione e dalla lunghezza, ma continua con le condizioni di lavoro. Le cinghie trapezoidali dentate si distinguono per flessibilità e dissipazione del calore, utili con pulegge piccole, e molte serie industriali sono proposte in versione resistente a olio e calore dai marchi come Optibelt, Gates, ContiTech e Dayco. Per usi generici vanno bene le cinghie trapezoidali lisce, purché l’ambiente sia pulito.
Nell’ordine è utile scrivere nelle note la presenza di olio, la temperatura massima stimata e il tipo di macchina, così il supporto tecnico può suggerire la serie adatta. È una frase in più che evita errori.
Un ultimo consiglio riguarda le scorte. Conservare in magazzino una cinghia di ciascuna mescola usata in azienda, con etichetta chiara su materiale e data di arrivo, evita confusioni al momento della sostituzione urgente. Nei reparti con più macchine, dove convivono zone asciutte e zone oleose, è facile montare per errore la cinghia sbagliata nella trasmissione sbagliata: un codice colore sul carter o una scheda per macchina riduce il rischio. Anche questo, in fondo, fa parte della scelta del materiale.
Domande frequenti
L’EPDM resiste all’olio?
No, gli oli minerali lo fanno gonfiare e lo degradano. È ottimo per ozono, calore e acqua, ma non per ambienti oleosi, salvo mescole dedicate.
La neoprene è sempre migliore dell’EPDM con l’olio?
Con gli oli minerali sì, perché li tollera meglio. Non è però adatta al calore estremo, dove l’EPDM resta superiore.
Come capisco che l’olio ha rovinato la cinghia?
Dorso gonfio e appiccicoso, fianchi lucidi e molli, slittamento e fischio sono i segnali tipici.
Esiste una soluzione per olio e calore insieme?
Sì, con mescole dedicate come l’NBR o elastomeri speciali: conviene chiedere al fornitore la serie resistente a olio e calore.
Per scegliere senza errori
Se la tua trasmissione lavora in un ambiente con olio e hai dubbi sul materiale, il supporto tecnico di CinghieShop può indicarti la serie giusta in base a contaminante, temperatura e macchina. Scrivici con i dati e una foto della cinghia attuale.
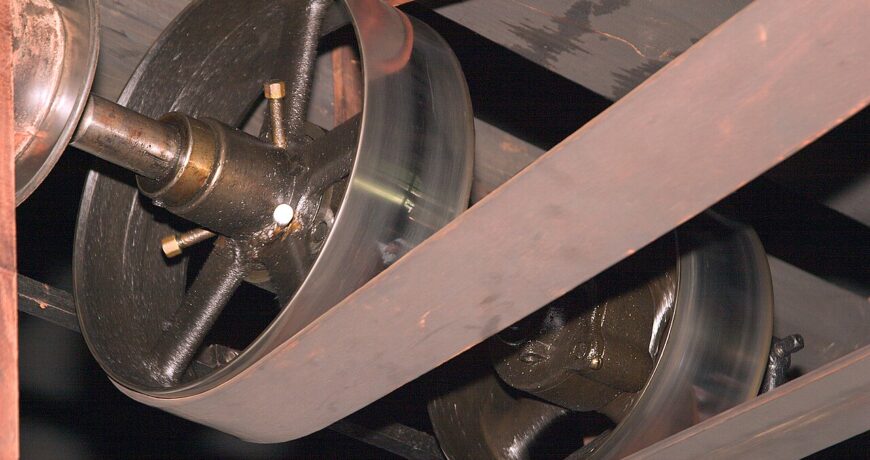
Crediti immagini: “HagleyBeltDrive01” di Ukexpat (CC BY-SA 3.0); “HagleyBeltDrive01” di Ukexpat (CC BY-SA 3.0), via Wikimedia Commons.