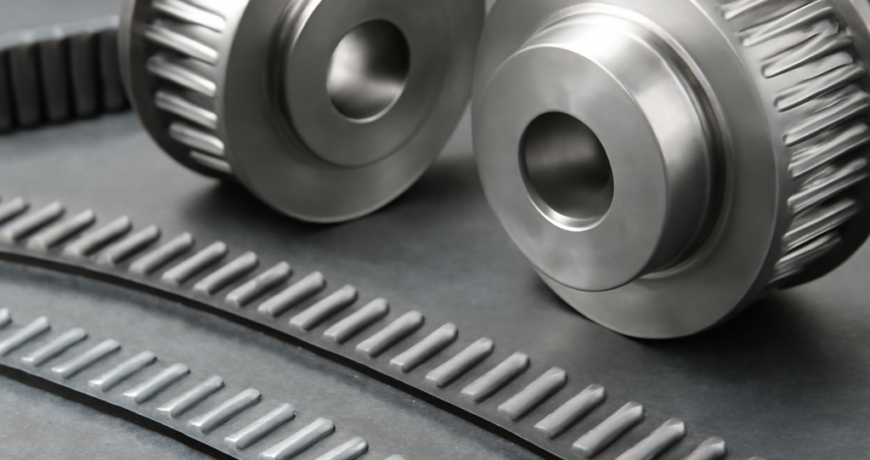
Su una macchina di confezionamento che lavora dodici ore al giorno la trasmissione sincrona non perdona: se il passo è sbagliato, la cinghia salta un dente e l’intero ciclo va fuori fase. Le cinghie dentate T5 e T10 appartengono alla famiglia dei passi metrici trapezoidali, una scelta che in Italia resiste da decenni proprio nelle applicazioni di posizionamento e movimentazione leggera, dove il profilo curvilineo dell’HTD non porta alcun vantaggio reale e complica invece la reperibilità dei ricambi.
Chi arriva alle trasmissioni sincrone dal mondo dell’automazione tende a considerare T5 e T10 profili superati. Non lo sono: sono profili diversi, nati per un compito diverso, e continuano a essere la risposta corretta su un’ampia fascia di macchine. Vale la pena capire dove finisce il loro campo di applicazione e dove comincia quello dei passi curvilinei.
Cosa distingue davvero un passo metrico da un passo curvilineo
Il dente T ha fianchi rettilinei inclinati di 40 gradi e un raccordo di fondo molto contenuto. Il dente HTD, e ancora di più il GT2, ha un profilo ad arco che distribuisce il carico su una superficie maggiore e riduce la concentrazione di tensione alla radice. Da qui nasce la differenza pratica più importante: a parità di larghezza, una cinghia HTD 5M trasmette una coppia sensibilmente superiore rispetto a una T5, perché il dente arrotondato lavora meglio in compressione contro il fianco della puleggia.
Il rovescio della medaglia è il gioco. Il dente trapezoidale entra nella gola con un accoppiamento più netto e, su una puleggia in buono stato, restituisce un backlash minore rispetto a un HTD di pari passo. Su una trasmissione che deve semplicemente andare avanti e indietro e fermarsi sempre nello stesso punto, questo conta più della coppia trasmissibile. È esattamente il motivo per cui il T5 ha dominato per anni le macchine da taglio, i caricatori automatici e i gruppi di sollevamento a corsa breve.
Le misure che contano quando si ordina un ricambio
Il passo T5 misura 5 mm da dente a dente, con altezza del dente di 1,2 mm e spessore totale della cinghia intorno a 2,2 mm. Il T10 raddoppia il passo a 10 mm, sale a 2,5 mm di altezza dente e 4,5 mm di spessore. Esistono anche il T2,5 per micro-movimentazioni e il T20 per trasmissioni pesanti, ma sul mercato italiano dei ricambi il 90 per cento delle richieste si concentra sui due passi intermedi.
La sigla completa di una cinghia chiusa segue lo schema passo, lunghezza primitiva in millimetri, larghezza. Una T10-1010-25 è una cinghia a passo 10 con sviluppo primitivo di 1010 mm e larghezza 25 mm, quindi 101 denti esatti. Questo è il vantaggio più sottovalutato del passo metrico: la lunghezza è sempre un multiplo intero del passo, e da lì si ricava immediatamente il numero di denti senza tabelle di conversione. Con l’HTD 8M capita di dover ricontrollare, perché gli sviluppi commerciali non sempre cadono su numeri tondi.
Le larghezze standard a catalogo sono 10, 16, 25, 32 e 50 mm per il T10, mentre il T5 si trova prevalentemente in 10, 16 e 25 mm. Uscire da queste larghezze significa quasi sempre passare a una cinghia aperta a metraggio e a una giunzione, con tutto quello che comporta in termini di tempi di consegna.
Quando il passo metrico è ancora la scelta giusta
Ci sono tre situazioni in cui T5 e T10 restano preferibili senza discussione. La prima è la sostituzione su macchina esistente: se le pulegge sono a profilo T, montare una HTD significa cambiare anche le pulegge, e su una macchina con dieci anni di vita residua l’operazione raramente si ripaga. La seconda è la precisione di posizionamento a bassa coppia, dove il gioco ridotto vale più della capacità di carico. La terza è la disponibilità in versione aperta: il T10 in rotoli da 50 o 100 metri, con anima in acciaio o in kevlar, è la base di quasi tutti i carrelli lineari e delle traslazioni su guida che si trovano nelle macchine italiane.
Un quarto motivo, meno tecnico ma molto concreto, è il costo. Una T10 di misura commerciale costa tipicamente il 20-30 per cento in meno di una HTD 8M equivalente, e su una macchina con sei o otto trasmissioni sincrone la differenza a fine anno si vede.
Dove il profilo trapezoidale comincia a soffrire
Il limite si manifesta quando la coppia cresce e i giri scendono. Alla radice del dente T la concentrazione di tensione è alta, e in condizioni di sovraccarico la rottura avviene per taglio alla base, tipicamente con due o tre denti che si staccano insieme. Sul profilo curvilineo lo stesso sovraccarico produce più spesso un’usura progressiva del fianco, che dà il tempo di accorgersene.
Il secondo limite riguarda le pulegge piccole. Un T10 su una puleggia da 18 denti lavora male perché il dente rettilineo deve deformarsi molto per entrare nella gola, e si generano attriti e rumore. Sotto i 20 denti su T10 e sotto i 16 su T5 conviene rivedere il progetto. Gli standard di riferimento per la geometria del dente e delle pulegge sono ISO 5296 e DIN 7721, e vale la pena citarli in ordine quando si chiede un’offerta, perché eliminano ogni ambiguità sul profilo.
Il dettaglio che fa la differenza: tensione e allineamento
Le sincrone hanno fama di non richiedere tensionamento. È una leggenda pericolosa. Una T10 poco tesa non slitta come farebbe una trapezoidale, ma scavalca: il dente sale sul fianco della gola e la cinghia salta di uno o più passi, mandando fuori sincronismo tutto il gruppo. Sulle macchine di confezionamento questo si traduce in scarti di prodotto prima ancora che in un guasto meccanico.
Il metodo pratico resta la deflessione. Su un ramo libero di 400 mm, una T10 da 25 mm ben tesa cede circa 4 mm sotto una forza di 25-30 N applicata a metà campata. Chi ha un frequenzimetro lavora meglio: si punta alla frequenza naturale indicata dal costruttore della trasmissione, in genere tra 60 e 120 Hz per campate di questa lunghezza. L’allineamento va verificato con una riga sui fianchi delle pulegge: oltre mezzo grado di disallineamento angolare la cinghia si appoggia alla flangia e comincia a sfrangiarsi sul bordo, un difetto che si riconosce subito perché lascia polvere chiara sotto la macchina. Se il tema ti interessa, abbiamo dedicato un pezzo intero all’allineamento delle pulegge e a quanto incide sulla vita della cinghia.
Materiali e anime: poliuretano, neoprene, acciaio o aramide
Il T5 e il T10 nascono in poliuretano con anima in trefoli d’acciaio. È la combinazione che dà il modulo più alto e l’allungamento più basso, quindi la massima precisione di posizionamento, e regge bene oli minerali e detergenti industriali. La finestra termica utile va indicativamente da -20 a +80 gradi in continuo, con punte tollerate fino a 90.
Quando servono flessibilità su pulegge piccole o resistenza alla fatica flessionale si passa all’anima in aramide, che perde qualcosa in rigidezza ma sopporta molto meglio i cicli di inversione rapida. Esiste poi la versione in neoprene con tela di copertura sul dente, più tollerante verso disallineamenti modesti e ambienti abrasivi, ma con allungamento maggiore. Per il dettaglio dei materiali abbiamo un approfondimento sulle cinghie in poliuretano e sul comportamento delle giunzioni, utile soprattutto a chi lavora con cinghie aperte.
Chi cerca il prodotto giusto lo trova nella sezione cinghie sincrone del catalogo, mentre la versione in poliuretano con anima metallica è raccolta sotto cinghie in poliuretano Optibelt. L’intero catalogo CinghieShop è filtrabile per passo e larghezza, il che accorcia parecchio la ricerca quando si ha in mano solo la cinghia vecchia.
Passare da T a HTD senza sbagliare il progetto
Se la decisione è di migrare, la corrispondenza non è uno a uno. Il T5 si sostituisce di norma con un HTD 5M, il T10 con un HTD 8M e non con un 10M, perché il salto di passo cambia il numero di denti in presa e quindi il diametro minimo delle pulegge. Va rifatto il calcolo della lunghezza primitiva, perché un 8M con 101 denti sviluppa 808 mm e non 1010. Bisogna infine verificare lo spazio: l’HTD 8M è più spesso e richiede una gola più profonda, e su carter stretti può non passare.
Il consiglio pratico è di cambiare profilo solo se si sta già rifacendo il gruppo per altri motivi. Migrare a metà vita di una macchina, con le pulegge vecchie ancora montate su metà impianto, crea un magazzino ricambi doppio che a lungo andare costa più del guadagno tecnico. Su questo tema può aiutare anche la nostra guida su HTD 8M, passo e carichi trasmissibili.
Domande frequenti
Una T10 può sostituire una HTD 8M sulla stessa puleggia?
No. I profili non sono intercambiabili: la T10 ha dente rettilineo e passo 10 mm, l’8M ha dente curvilineo e passo 8 mm. Montarle sulla puleggia sbagliata provoca salto denti quasi immediato.
Come si misura una cinghia T10 senza sigla leggibile?
Si contano i denti sull’intera circonferenza e si moltiplica per 10: si ottiene la lunghezza primitiva in millimetri. La larghezza si misura con un calibro sul dorso. Con questi due dati l’ordine è univoco.
Perché la cinghia sfrangia solo su un bordo?
Quasi sempre disallineamento angolare o parallelo tra le pulegge, più raramente una flangia deformata. Prima di sostituire la cinghia va corretto l’allineamento, altrimenti il ricambio si rovina nello stesso modo.
Serve un tenditore su una trasmissione sincrona?
Non è obbligatorio se l’interasse è regolabile. Su interassi fissi o su rami lunghi un tenditore a rullo liscio sul dorso stabilizza la tensione e riduce le vibrazioni, ma va posizionato sul ramo lento.
Quanto dura una T10 in poliuretano in servizio continuo?
In condizioni corrette di tensione, allineamento e temperatura si arriva senza difficoltà a 15.000-20.000 ore. Un disallineamento non corretto può ridurre questo valore anche di un fattore cinque.
Se hai in mano una cinghia da identificare o stai valutando se restare sul passo metrico, scrivici la sigla e il tipo di macchina: il nostro supporto tecnico verifica la disponibilità e, quando serve, propone l’equivalenza corretta invece di una sostituzione approssimativa.