Quando su una macchina serve posizionare con precisione e ripetere il posizionamento migliaia di volte al giorno, la sincrona in gomma comincia a mostrare i suoi limiti. Non per la capacita di trasmettere coppia, che resta ottima, ma per la rigidita. E li che entra in gioco il profilo AT, e in particolare la misura piu diffusa della famiglia: le cinghie AT10 in poliuretano, passo dieci millimetri, fianchi del dente sostanzialmente dritti, inserti in acciaio.
Il dente dritto e la ragione per cui esiste
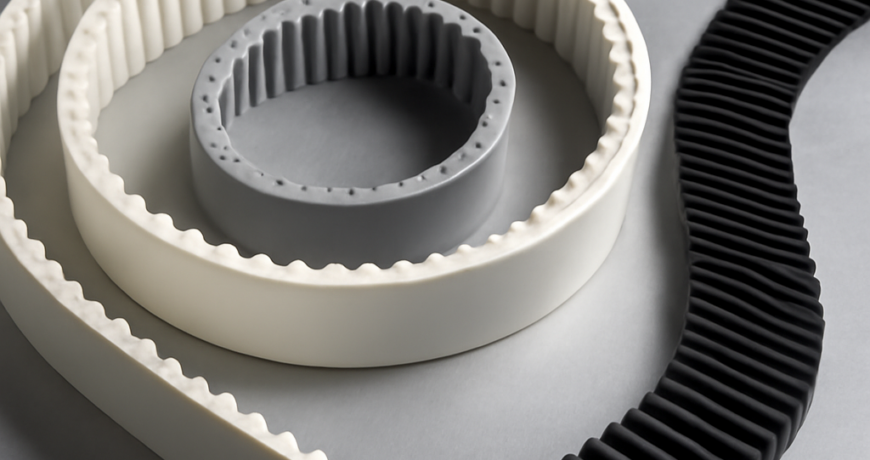
La differenza visiva fra un AT10 e un HTD 8M salta all’occhio: il dente AT e largo alla base, con fianchi quasi verticali e un raccordo ampio verso il dorso. Il dente HTD e arrotondato. Non e estetica, e una scelta che discende da due obiettivi progettuali opposti.
Il profilo curvilineo dell’HTD massimizza la capacita di coppia distribuendo il carico su una superficie ampia e arrotondata, ma accetta un piccolo gioco fra dente e cava. Il profilo AT minimizza quel gioco. I fianchi dritti si accoppiano alla cava della puleggia con tolleranza ridotta, e il risultato e una trasmissione che, sotto inversione di carico, non recupera gioco: quello che comanda il motore arriva all’utilizzatore senza isteresi apprezzabile.
Questa caratteristica vale poco su un nastro trasportatore che gira sempre nello stesso verso. Vale moltissimo su un asse lineare che si muove avanti e indietro, su un manipolatore, su un carrello di taglio, su una testa di dosaggio. E il motivo per cui l’AT10 e diventato lo standard de facto nell’automazione lineare europea.
Perche il poliuretano e non la gomma
Il profilo AT si trova quasi esclusivamente realizzato in poliuretano termoplastico estruso, e non e un caso. Il poliuretano ha un modulo elastico superiore a quello delle mescole in neoprene, quindi si deforma meno sotto carico. Ha una resistenza all’abrasione nettamente migliore, che conta su applicazioni con molti cicli. E resiste a oli minerali, grassi e a molti detergenti industriali, dove la gomma si gonfia e degrada.
L’estrusione consente inoltre di produrre la cinghia a metraggio, in rotoli continui, e questo apre una modalita di impiego che con la gomma stampata non e praticabile: la cinghia aperta con estremita bloccate meccanicamente. Su un asse lineare la cinghia non gira ad anello, e fissata ai due capi del carrello e si avvolge sulle pulegge alle estremita della corsa. Serve quindi metraggio, non uno sviluppo chiuso.
Gli inserti sono l’altro elemento distintivo. Le versioni standard montano trefoli in acciaio ad alta resistenza, che danno alla cinghia una rigidita assiale molto elevata: sotto carico la cinghia si allunga pochissimo, e su un asse lungo questo si traduce direttamente in errore di posizionamento contenuto. Esistono varianti con inserti in acciaio inossidabile per ambienti umidi e in aramide dove serve ridurre la massa o dove la conducibilita elettrica dell’acciaio e un problema.
I numeri che servono in fase di scelta
L’AT10 ha passo dieci millimetri e altezza totale di cinque millimetri, con dente alto due e mezzo. Le larghezze commerciali piu diffuse sono 16, 25, 32 e 50 millimetri, con estensioni fino a 100 su applicazioni pesanti. Il diametro minimo di puleggia e legato al numero di denti: si scende raramente sotto i quindici denti, perche gli inserti in acciaio non gradiscono raggi di curvatura stretti e la vita a fatica crolla.
Il campo di temperatura del poliuretano termoplastico si colloca indicativamente fra meno venti e piu ottanta gradi centigradi in servizio continuo. Sopra quella soglia il materiale rammollisce e la precisione decade; sotto, irrigidisce e il diametro minimo ammesso cresce ulteriormente. E una finestra piu stretta di quella di una sincrona in neoprene, e va verificata quando si sostituisce una gomma con un poliuretano.
Il resto della famiglia AT comprende l’AT5, passo cinque, per applicazioni compatte e carichi ridotti, e l’AT20, passo venti, per trasmissioni pesanti e assi lunghi. Il salto di capacita fra un passo e l’altro e notevole, e come per la famiglia HTD la regola pratica suggerisce di valutare il passo superiore quando la larghezza necessaria supera di molto il passo stesso. Il confronto fra profili metrici e stato affrontato parlando di cinghie dentate T5 e T10, che condividono con l’AT la logica del passo in millimetri ma hanno un dente piu piccolo e una capacita inferiore a parita di passo.
Dove il poliuretano perde contro la gomma
Sarebbe scorretto presentare l’AT10 come superiore in assoluto. Ci sono situazioni in cui la sincrona in gomma resta la scelta corretta.
La prima e la temperatura elevata. Sopra gli ottanta gradi il poliuretano non regge, mentre le sincrone in neoprene con inserti in vetro lavorano fino a centodieci e le versioni HNBR anche oltre. Su trasmissioni in prossimita di motori caldi o di zone di processo, la gomma vince senza discussione.
La seconda e la rumorosita. Un profilo a fianchi dritti che entra in presa genera piu rumore di un profilo curvilineo, perche l’ingresso del dente nella cava e meno graduale. Su macchine in ambiente dove il rumore conta, la differenza si sente e non e piccola.
La terza e il costo, specialmente sulle larghezze grandi. Una AT10 larga cinquanta con inserti in acciaio costa sensibilmente piu di una HTD 8M equivalente, e se il sincronismo di posizione non e un requisito quella differenza non compra nulla.
La quarta, meno ovvia, e la tolleranza al disallineamento. La rigidita che rende l’AT preciso lo rende anche meno indulgente: una cinghia poco elastica trasmette gli errori geometrici invece di assorbirli. Su trasmissioni con pulegge non perfettamente allineate il poliuretano con inserti in acciaio consuma il bordo molto in fretta, e serve montare flange su entrambe le pulegge o almeno su una.
Come si ordina e cosa si trova a catalogo
La sigla di una AT10 chiusa ad anello segue lo schema larghezza, profilo, sviluppo. Una 20 AT10 / 1000 e larga venti millimetri, profilo AT10, sviluppo mille millimetri, quindi cento denti. Per la versione a metraggio si specificano invece profilo, larghezza e lunghezza richiesta, tenendo conto del tratto necessario per il bloccaggio alle estremita.
A catalogo le versioni chiuse si trovano nelle linee Optibelt Alpha Torque e Alpha Power, con misure come la 20 AT10 / 1000 Alpha Torque, la 20 AT10 / 1300 Alpha Torque e la 20 AT10 / 1480 Alpha Torque, oltre alle versioni Alpha Power come la 20 AT10 / 1420 AP e la 20 AT10 / 1800 AP. Le versioni aperte per assi lineari sono nella sezione Alpha Linear, mentre l’intera gamma poliuretano e raccolta fra le cinghie in poliuretano del catalogo CinghieShop.
Chi arriva da una sincrona in gomma e valuta il passaggio trovera utile anche il confronto con le famiglie a profilo curvilineo trattato parlando di trasmissioni sotto avviamenti frequenti, dove la scelta del profilo incide sul comportamento in accelerazione.
Il bloccaggio delle estremita su un asse lineare
La cinghia aperta su un asse lineare non lavora ad anello: e fissata al carrello alle due estremita e si avvolge sulle pulegge di rinvio. Quel fissaggio e il punto piu sollecitato dell’intero sistema, e il modo in cui viene realizzato decide se la trasmissione tiene o cede.
Il bloccaggio corretto sfrutta la dentatura. La cinghia si ripiega su se stessa e i denti si accoppiano con una piastrina dentata, che viene poi serrata contro il carrello. In questo modo il carico non e portato dall’attrito ma dalla forma: i denti in presa distribuiscono lo sforzo su piu punti e la giunzione regge quanto la cinghia. Il numero di denti impegnati conta, e i costruttori indicano un minimo che di norma non scende sotto i cinque o sei.
Il bloccaggio sbagliato, che si incontra ancora su macchine autocostruite, e quello a morsetto liscio: due piastre piane che stringono la cinghia per attrito. Sotto carico la cinghia scivola progressivamente e l’asse perde il riferimento di posizione, oppure si strappa all’altezza del morsetto dove la pressione ha danneggiato gli inserti.
Un terzo elemento e la registrazione. Almeno una delle due estremita deve avere una regolazione fine, tipicamente un tirante filettato, perche e li che si mette in tensione la cinghia. Su assi lunghi la corsa di regolazione necessaria e maggiore di quanto si immagini, perche va coperto sia il tensionamento iniziale sia l’assestamento dei primi cicli.
Domande frequenti
Posso sostituire una HTD 8M con una AT10?
Solo cambiando anche le pulegge, perche passo e profilo del dente sono diversi. Non e una sostituzione diretta ma una modifica della trasmissione.
Gli inserti in acciaio si arrugginiscono?
Nelle versioni standard si, se esposti a umidita attraverso un taglio o un danno del rivestimento. In ambienti umidi vanno scelte le versioni con inserti inossidabili.
Che tensione serve su una AT10?
Valori piu alti rispetto a una sincrona in gomma di pari larghezza, proprio per la maggiore rigidita. Vanno letti sulla tabella del costruttore e verificati con tensiometro, perche la deflessione a mano su una cinghia rigida non e leggibile.
L’AT10 va bene per il settore alimentare?
Esistono versioni in poliuretano con certificazione per contatto alimentare. Le versioni industriali standard non lo sono e non vanno usate a contatto diretto con il prodotto.
Quanto si allunga sotto carico?
Pochissimo, ed e il motivo per cui si sceglie. L’allungamento specifico dipende da larghezza e tipo di inserto e si trova sui dati tecnici del costruttore; con inserti in acciaio si parla di frazioni di millimetro su corse di metri.
Se stai dimensionando un asse lineare o devi sostituire una cinghia aperta e non sai quanto metraggio ordinare, mandaci corsa utile, interasse e tipo di bloccaggio: il supporto tecnico ti calcola la lunghezza e ti conferma il profilo.