La vulcanizzazione a caldo delle cinghie in gomma è il processo che trasforma una mescola molle e appiccicosa in un materiale elastico, stabile e capace di lavorare per migliaia di ore sotto carico. Chi compra una cinghia non la vede mai, ma tutta la sua durata dipende da quel passaggio in pressa o in autoclave. Chi lavora in officina la incontra invece in un’altra veste, quando una cinghia piatta o un nastro deve essere giuntato e qualcuno propone di farlo “a caldo”. Capire che cosa succede davvero, e quando conviene richiederla, evita giunte che cedono dopo una settimana e cinghie scartate senza motivo.
Che cosa fa la vulcanizzazione alla gomma
La gomma cruda, naturale o sintetica, è formata da lunghe catene di molecole che scivolano le une sulle altre. Per questo, prima del trattamento, si deforma in modo permanente se la si tira e si ammorbidisce con il calore. La vulcanizzazione crea legami trasversali tra le catene, tradizionalmente con lo zolfo e, per alcune mescole come l’EPDM, con sistemi a base di perossidi. Il risultato è una rete tridimensionale che dopo ogni deformazione ritorna alla forma di partenza. Maggiore è la densità dei legami, più la gomma è dura e meno è elastica, quindi il tecnico di processo cerca sempre un compromesso fra durezza, resistenza allo strappo e capacità di dissipare calore.
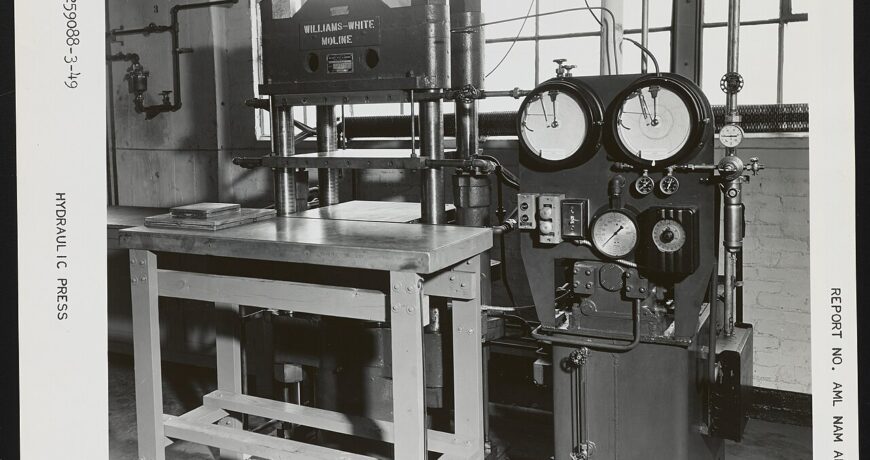
Il trattamento avviene sotto pressione e a temperatura controllata, in genere in un intervallo che va da circa 140 a 180 gradi a seconda della mescola, dello spessore e dell’acceleratore usato. La pressione serve a due scopi: chiudere eventuali vuoti d’aria e far aderire la mescola ai tessuti e ai cordoncini di rinforzo. Una cinghia moderna non è mai solo gomma. Contiene corde in poliestere, aramide o fibra di vetro, strati di tessuto e talvolta rivestimenti speciali, e la vulcanizzazione deve legare tutti questi elementi in un corpo unico.
Dove si vulcanizza una cinghia prima ancora di arrivare in magazzino
Le cinghie trapezoidali e le poli-V dei grandi produttori come Optibelt, Gates, ContiTech e Dayco nascono vulcanizzate in stabilimento. Il corpo viene costruito su un tamburo o in uno stampo, poi cotto in pressa o in autoclave, rettificato e infine tagliato alla larghezza richiesta. È una lavorazione industriale che non si può replicare in officina, e infatti nessuno dovrebbe proporre di “ripararla” con una vulcanizzazione locale. Una cinghia sagomata con un taglio parziale ha una geometria e un allineamento delle corde che non si recuperano con una toppa di gomma.
Questo spiega perché la stessa sezione, prodotta da due fabbricanti diversi, può durare in modo diverso. Cambiano la qualità della mescola, il tipo di corda e soprattutto il controllo del ciclo termico. Un ciclo troppo corto lascia la mescola sottovulcanizzata, quindi morbida e soggetta a deformazione permanente. Un ciclo troppo lungo la rende fragile, con crepe precoci sul dorso e sui fianchi.
Vulcanizzazione a caldo e a freddo: la differenza che conta in officina
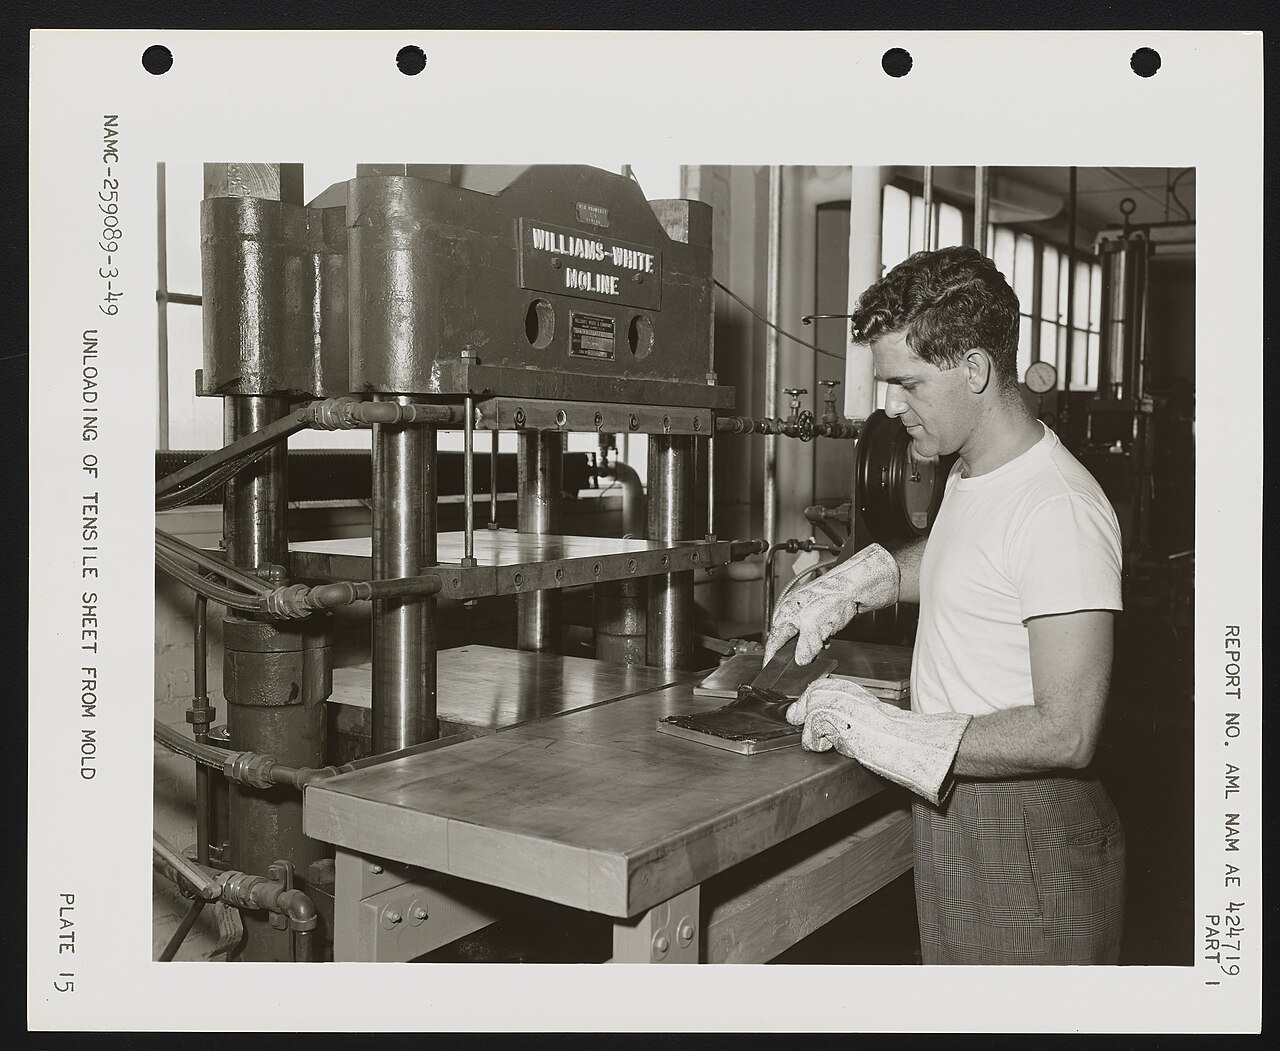
Quando si parla di “vulcanizzazione a caldo” in officina ci si riferisce quasi sempre alla giunzione di nastri e cinghie piatte in gomma, non alla produzione. Il tecnico smussa le due estremità a gradini, applica uno strato di mescola cruda di collegamento e porta la giunta in una pressa riscaldata. Calore e pressione completano la reazione direttamente sul punto di unione, in modo che il materiale nuovo diventi parte del corpo della cinghia. Il risultato è una giunta continua, senza spessori anomali e con una flessibilità simile a quella del resto del nastro.
La giunzione a freddo usa invece collanti e adesivi a reazione chimica, senza pressa. Richiede meno attrezzatura e può essere eseguita direttamente in sede, ma la resistenza meccanica è inferiore e la temperatura d’esercizio ammessa è più bassa. Come regola pratica, la giunta a caldo si sceglie per carichi continui e velocità alte, quella a freddo per riparazioni di emergenza o nastri poco sollecitati. Tra le due, la differenza di costo si ripaga solo se la macchina lavora a lungo prima di una nuova fermata.
Quando richiederla davvero
Ha senso chiedere una giunzione a caldo quando la cinghia piatta è lunga e costosa da sostituire, quando il percorso è obbligato e non consente di montare un anello già chiuso, o quando il nastro lavora in un ambiente dove una giunta meccanica sporgerebbe e rovinerebbe il prodotto. Succede su linee di imballaggio, su nastri trasportatori leggeri e su trasmissioni piatte di macchine tessili o per la lavorazione del legno. In tutti questi casi la continuità del piano di scorrimento è parte della funzione.
Non ha senso, al contrario, quando il nastro è già invecchiato. Una gomma indurita dal calore, con fessure sul dorso, non offre una base sana alla quale legare il materiale nuovo, e la giunta cede proprio accanto alla zona riparata. In questi casi la scelta sensata è sostituire l’anello, magari cogliendo l’occasione per verificare allineamento delle pulegge e tensione, come spiegato nell’articolo sul tensionamento a frequenza.
Cinghie a metraggio e giunte: che cosa è possibile
Chi lavora su cinghie aperte a metraggio sa che la giunzione è spesso inevitabile. Per le cinghie in gomma con anima tessile esiste la giunta a gradini vulcanizzata, mentre per le cinghie in poliuretano si ricorre in genere alla saldatura termica con attrezzature dedicate, un processo diverso e non confondibile con la vulcanizzazione. È un dettaglio che molti trascurano, e che porta a ordinare il servizio sbagliato.
Per scegliere il materiale giusto in partenza vale la pena confrontare le famiglie disponibili nel catalogo delle cinghie aperte a metraggio con quelle già chiuse ad anello, e valutare per ciascuna se la giunta sia compatibile con temperatura, olio e carico. Per le trasmissioni piatte si possono consultare anche le cinghie piatte, dove la scelta del rivestimento incide direttamente sul tipo di giunta applicabile.
Errori che rovinano una giunta vulcanizzata
Il primo errore è la preparazione insufficiente delle superfici. Polvere, olio e tracce di grasso impediscono l’adesione, e anche un residuo invisibile può creare un punto debole. Le estremità vanno pulite con solventi adatti alla mescola e lasciate asciugare prima di sovrapporre lo strato di collegamento. Il secondo errore è il ciclo termico approssimato. Ogni mescola ha una curva di cottura propria, e ridurre il tempo per “fare in fretta” lascia la giunta sottovulcanizzata.
Il terzo errore, il più comune, è la pressione non uniforme. Se la pressa non è perfettamente parallela o i piatti sono usurati, la giunta ha spessori diversi lungo la larghezza e la cinghia tende a spostarsi lateralmente sulla puleggia. Il quarto è non rispettare i tempi di riposo: un nastro rimesso in tensione mentre è ancora caldo si allunga in modo permanente nei primi minuti. Un buon laboratorio attende il raffreddamento completo e verifica la giunta con una prova di piegatura prima di riconsegnare il pezzo.
Come riconoscere una cinghia sottovulcanizzata
Il difetto si manifesta con segnali precisi. La gomma appare appiccicosa o lucida in superficie, il fianco si schiaccia con facilità sotto il dito e la cinghia dopo poche ore di lavoro mostra un allungamento anomalo. Nei casi peggiori si vedono bollicine sotto il rivestimento, segno che la pressione di cottura non ha chiuso i vuoti. Se compaiono questi sintomi su una cinghia nuova, il problema non è l’impianto ma il lotto, e conviene restituirla invece di correggere la tensione.
Il difetto opposto, la sovravulcanizzazione, si riconosce dalla durezza eccessiva e dalla comparsa di piccole fessure già nelle prime settimane. In questo caso la mescola non dissipa più il calore generato dalle flessioni e il dorso si crepa. Anche l’ambiente può imitare il difetto: ozono, calore e stoccaggio scorretto producono lo stesso quadro, e per escluderlo conviene ricontrollare le condizioni descritte nella guida su come stoccare le cinghie in magazzino.
Gomma e prestazioni: perché la mescola cambia tutto
Una vulcanizzazione ben fatta ottiene il massimo da una mescola, ma non può correggere un materiale sbagliato. Per ambienti con olio, calore costante o attacco chimico conviene valutare la scelta fra gomma naturale, EPDM e NBR, come illustrato nella guida alla scelta fra gomma naturale, EPDM e NBR. Il calore, in particolare, accelera l’invecchiamento: ogni dieci gradi in più oltre la temperatura di progetto dimezza grosso modo la vita utile, una regola empirica che si ritrova nei dati di molti costruttori.
Un’altra prova pratica riguarda la compressione. Dopo un lungo periodo di fermo, una gomma ben vulcanizzata torna alla forma originale mentre una gomma di scarsa qualità conserva la deformazione, fenomeno noto come compression set. Se una cinghia ferma da settimane mostra una gobba permanente nella zona a contatto con la puleggia, la causa è spesso un ciclo di cottura non corretto o una mescola economica.
Che cosa chiedere al fornitore
Prima di ordinare un servizio di giunzione o una cinghia nuova, conviene chiedere sempre tre informazioni: il tipo di mescola, la temperatura massima di esercizio dichiarata e, per le giunte, il metodo applicato e la resistenza a trazione garantita. Un fornitore serio risponde con dati e schede tecniche, non con formule generiche. Per le trasmissioni più sollecitate è utile richiedere anche il numero di lotto, che permette di rintracciare eventuali anomalie di produzione.
Se la cinghia deve lavorare vicino a olio o solventi, il consiglio è di dichiararlo subito: la giunta a caldo con mescola di collegamento standard può rigonfiarsi a contatto con oli minerali, mentre esistono mescole specifiche resistenti. Una frase in più nella richiesta fa risparmiare un intervento successivo.
Domande frequenti
Una cinghia trapezoidale rotta si può vulcanizzare?
No, nella pratica. Le cinghie trapezoidali sono anelli chiusi con corde di rinforzo continue e vengono vulcanizzate solo in stabilimento. Un taglio o una rottura non si ripara con una giunta locale senza compromettere la resistenza: la soluzione corretta è sostituire la cinghia.
Quanto dura una giunta vulcanizzata a caldo?
Se ben eseguita su un nastro sano, può avere una vita paragonabile a quella del resto della cinghia. La durata dipende da preparazione, ciclo termico e condizioni di lavoro, per cui una giunta eseguita in modo approssimato può cedere molto prima.
Posso usare la vulcanizzazione a freddo al posto di quella a caldo?
Sì per riparazioni provvisorie o carichi bassi, ma la giunta a freddo ha una resistenza minore e tollera temperature più basse. Per un uso continuo con velocità elevate è preferibile quella a caldo.
La vulcanizzazione vale anche per le cinghie in poliuretano?
No. Il poliuretano è un materiale termoplastico e non si vulcanizza: le giunte si ottengono per saldatura termica con attrezzature specifiche.
Per una scelta sicura
Se devi giuntare una cinghia piatta o scegliere il materiale giusto per una nuova trasmissione, il supporto tecnico di CinghieShop può indicarti la soluzione più adatta in base a temperatura, ambiente e carico. Scrivici con le misure e le condizioni di lavoro: ti aiutiamo a evitare sostituzioni inutili.
Crediti immagini: “Hydraulic Press in the Rubber Compounding and Processing Laboratory” di Naval Air Experimental Station, United States Navy (pubblico dominio); “Hydraulic Press in the Rubber Compounding and Processing Laboratory” di Naval Air Experimental Station, United States Navy (pubblico dominio); “Unloading of tensile sheet from mold” di Naval Air Experimental Station, United States Navy (pubblico dominio), via Wikimedia Commons.